Karbür Freze Seçiminde Ağız Sayısı (Z2, Z3, Z4) Nasıl Belirlenir?
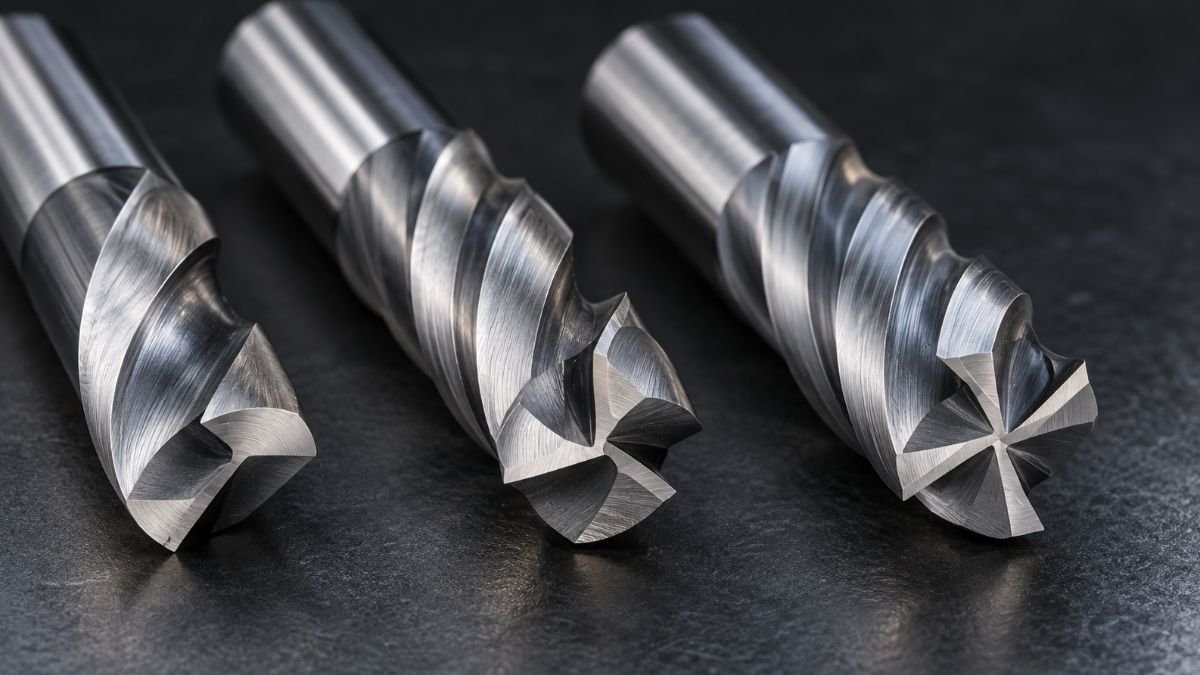
Yekpare karbür freze seçiminde ağız sayısı (helis kanalı adedi); işleme hızını, takım mukavemetini ve talaş tahliye kapasitesini belirleyen kritik bir parametredir. Ağız sayısı arttıkça takımın gövde çekirdek çapı kalınlaşır ve esneme direnci yükselir; buna karşılık talaş ceplerinin hacmi daralır.
2 Ağızlı (Z2) Karbür Frezeler
Z2 frezeler en geniş talaş tahliye boşluklarına sahiptir. Çıkan talaşın iri hacimli olduğu veya takım üzerine yapışma eğilimi gösterdiği malzemelerde tercih edilir.
- Uygun Malzemeler: Masif ahşap, MDF, pleksi (akrilik), delrin, yumuşak alüminyum ve plastik türevleri.
- Avantajı: Yüksek talaş hacminde tıkanma ve erimeyi engeller, temiz kesim kanalları açar.
3 Ağızlı (Z3) Karbür Frezeler
Z3 geometrisi özellikle alüminyum ve demir dışı metallerin işlenmesinde endüstri standardı olarak kabul edilir. İki ağızlı takımlara göre daha yüksek rijitlik sunarken, 4 ağızlı takımlara kıyasla çok daha verimli talaş tahliyesi sağlar.
- Uygun Malzemeler: Alüminyum bloklar, pirinç, bakır ve kompozit paneller.
- Avantajı: Yüksek devirli CNC router ve işleme merkezlerinde rezonansı sönümler, çapak oluşumunu önler ve yüksek yüzey kalitesi verir.
4 Ağızlı (Z4) ve Üzeri Karbür Frezeler
Z4 ve üzeri frezeler, kalın çekirdek çapı sayesinde maksimum esneme direncine ve rijitliğe sahiptir. Talaş cebi alanı daraldığı için talaşın küçük kırıldığı sert metal operasyonlarında kullanılır.
- Uygun Malzemeler: İmalat çelikleri, takım çelikleri, paslanmaz çelik ve döküm malzemeler.
- Avantajı: Diş başına ilerleme korunarak daha yüksek tabla ilerleme hızlarına (Vf) çıkılmasına ve pürüzsüz finiş yüzeylerine olanak tanır.
Ağız Sayısı Seçiminde Genel Kural
Temel Prensip: Malzeme sertleştikçe ve talaş boyutu küçüldükçe rijitliği korumak adına ağız sayısı artırılmalıdır (Z4+). Malzeme yumuşadıkça ve talaş hacmi büyüdükçe tıkanmayı önlemek için ağız sayısı azaltılmalıdır (Z2 – Z3).